



By Mike Chen, Director de Produción | Máis de 12 anos na fabricación de caucho |LinkedIn
Conclusións clave
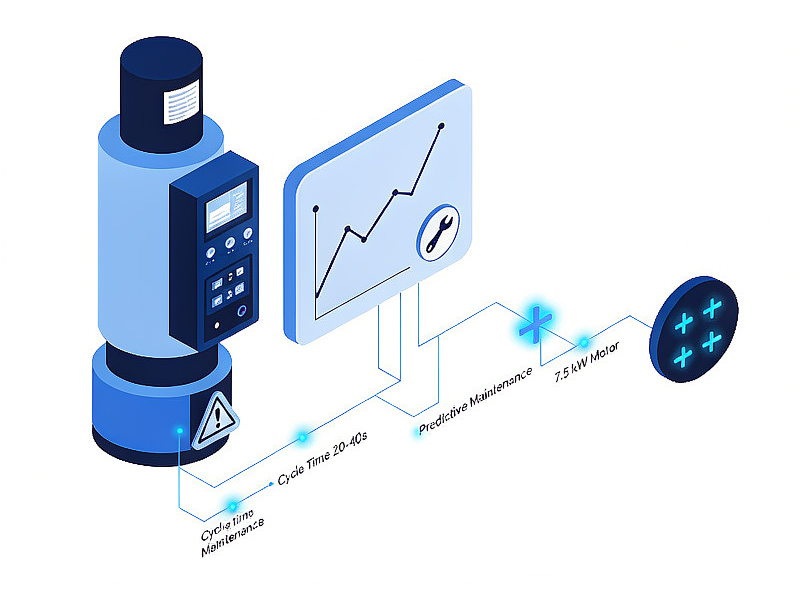
- Un único barril XCJ-G600 cicla un lote de 15 kg cada 20–40 segundos: xa hai dispoñibles máis de 1300 ciclos ricos en datos por quenda de 8 horas para a captura de IoT.
- As unidades de desbarbado crioxénico funcionan a temperaturas de ata −150 °C con velocidades de rolos de 20 a 70 RPM, e o rexistro de ambas as variables expón directamente os residuos de nitróxeno e a deriva do illamento.
- Dado que as máquinas conectadas detectan a desviación dos procesos cedo, o mantemento preditivo adoita converter as paradas non planificadas en intervencións programadas de menos de 30 minutos (valores típicos dos proxectos dos nosos clientes).
- A modernización é mellor que a substitución: os equipos accionados por inversores como o XCJ-G600 de 7,5 kW adoitan poder conectarse con sensores e unha pasarela perimetral en lugar de mercalos de novo.
A maioría dos fabricantes cos que traballamos xa posúen equipos de desbastaxe intelixentes a nivel de máquina e completamente silenciosos a nivel de fábrica. O controlador coñece a velocidade do rolo; o operador coñece o peso do lote; o equipo de calidade coñece a taxa de rexeitamento, pero ninguén conecta os tres. Esa desconexión é exactamente o que os proxectos de IA e IoT están deseñados para solucionar.
Este artigo explica o que significa realmente a integración nun contexto de eliminación de ficheiros, que puntos de datos paga a pena conectar primeiro e unha folla de ruta por fases que funciona para plantas de caucho pequenas e medianas en lugar de fábricas intelixentes a hiperescala.
Que significan realmente a IA e a IoT nun contexto de deflashing?
A Internet das Cousas (IoT) é a práctica de conectar equipos industriais a unha rede para que os seus datos operativos poidan ser recollidos, almacenados e revisados; a intelixencia artificial (IA) é a capa de software que atopa patróns neses datos e recomenda ou executa decisións.No desflashing, os dous funcionan como un par: a IoT fornece o sinal bruto e a IA converte o sinal en acción, ralentizando un rodillo, sinalizando unha correa desgastada ou poñendo en corentena un lote sospeitoso antes do seu envío.
Axuda pensar nunha máquina de desbarbado primeiro como unha fonte de datos e despois como unha ferramenta de desbarbado. Cada ciclo de desbarbado mecánico e cada funcionamento crioxénico por debaixo de -120 °C produce unha pegada dixital rastrexable de velocidade, tempo, temperatura e carga. Unha vez almacenadas esas pegadas dixitais, as preguntas que antes requirían que un enxeñeiro de procesos estivese de pé no barril durante un turno completo («cando comezaron a aumentar os tempos de ciclo?») convértense nunha consulta de dez segundos no panel de control.
Que puntos de datos de desflashing paga a pena conectar primeiro?
Comeza coas catro variables que xa deciden a calidade do desbastado: tempo de ciclo, velocidade do rolo, temperatura do proceso e carga do lote.Existen en todas as máquinas, cambian cando algo falla e mapéanse directamente aos resultados do produto. A táboa seguinte emparella cada variable cos valores reais do equipo e a optimización que desbloquea.
| Punto de datos | Valor típico do equipo | Que fai a IA con ela |
|---|---|---|
| Tempo de ciclo | 20–40 s por lote (XCJ-G600, carga de 15 kg) | Detecta a deriva que sinala o desgaste da lámina ou a fatiga da transmisión antes de que a calidade diminúa |
| Velocidade do rodillo | 20–70 RPM (unidade de desbafado crioxénico) | Correlaciona a configuración de velocidade co acabado da superficie para recomendar as mellores RPM por composto |
| Temperatura do proceso | Clasificación máxima de ata −150 °C | Sinala as perdas de illamento e o uso excesivo de nitróxeno, visibles só nas curvas de arrefriamento rexistradas |
| Carga por lotes | Rodillo de 80 L, aproximadamente 15–20 kg | Identifica a subcarga que desperdicia ciclos e a sobrecarga que aumenta as taxas de rexeitamento |
Valores dos equipos obtidos a partir dePáxina do produto XCJ-G600e oEspecificacións da máquina de desbaste crioxénico con nitróxeno líquido.
Dado que a fragilización crioxénica é unha carreira entre a temperatura e o tempo, as curvas de arrefriamento rexistradas son o conxunto de datos máis valioso nunha liña crioxénica.Unha carreira que alcanza a fragilización obxectivo en 5 minutos en lugar de 8 aforrou o 37 % do seu ciclo, un aforro invisible nun cronómetro pero obvio nos datos.
Como cambia o mantemento preditivo a economía da eliminación de ficheiros?
O mantemento preditivo emprega datos de tendencias (tempos de ciclo crecentes, flutuacións da corrente do motor, inestabilidade da temperatura) para programar o servizo antes de que falle un compoñente, en lugar de despois.A diferenza económica é evidente: un motor de accionamento que falla a metade do turno detén a liña, altera o programa e pode descartar un lote completo en proceso, mentres que un intercambio planificado identificado dúas semanas antes ocorre entre os turnos.
Segundo a nosa experiencia no soporte de liñas de desmontaxes en plantas de clientes, a monitorización conectada adoita mostrar de tres a cinco desviacións de proceso procesables por trimestre nunha soa máquina (o máis común é unha extensión gradual do tempo de ciclo e un arrefriamento crioxénico inconsistente) e cada unha delas pódese corrixir nunha xanela programada de menos de 30 minutos (valores típicos dos proxectos dos nosos clientes; as cifras exactas varían segundo a mestura de compostos e o patrón de quendas).Dado que o inversor de 7,5 kW dunha máquina como a XCJ-G600 xa informa dixitalmente da carga do motor, o custo inicial para este nivel de monitorización é unha pasarela e unha configuración, non un novo hardware.
Tamén hai un punto de vista de cumprimento. Plantas certificadas paraISO 9001pídeselles que demostren unha mellora continua; un rexistro de datos dos parámetros da máquina por lote é unha das probas máis claras que un auditor aceptará.
Onde encaixa a visión artificial no ciclo de calidade?
A visión artificial pecha o ciclo que os datos dos sensores deixan aberto por si sós: as cámaras inspeccionan as pezas desflashadas e a capa de IA rastrexa cada peza rexeitada ata o ciclo, a velocidade e a temperatura exactos que a produciron.Isto converte o control de calidade dunha actividade de visión traseira nunha entrada de dirección.
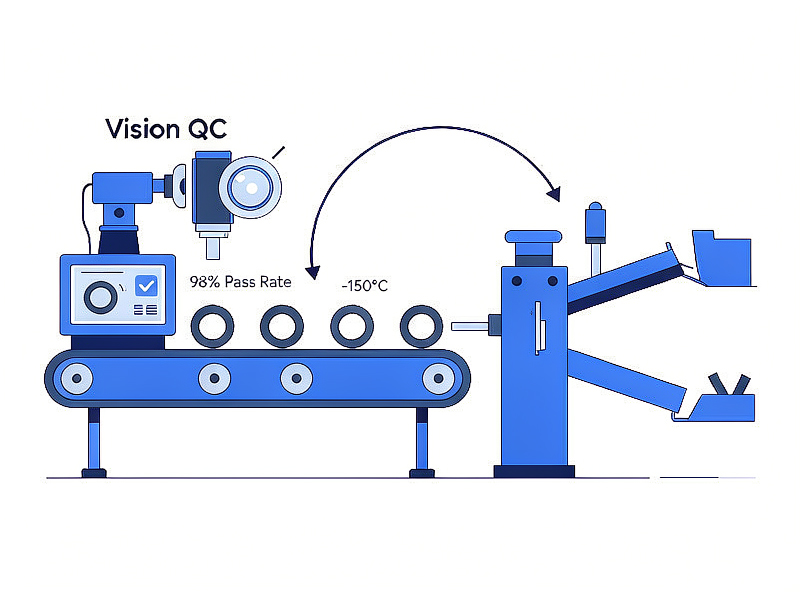
A cadea práctica ten este aspecto: as pezas saen do barril de desbarbado, pasan por unha comprobación visual que sinala os restos de barbado e as pezas limpas continúan a...máquina separadora de gomaque separa o bo produto dos residuos de recortes. Cando o sistema de visión rexistra un clúster de rexeitamento, a IA compara as marcas de tempo cos datos do barril e responde á pregunta importante: era un composto defectuoso, unha velocidade de rolo incorrecta ou un lote que superaba as especificacións en 2 kg?
As liñas crioxénicas son as que máis se benefician desta combinación. O desbastado crioxénico consegue taxas de aprobación do produto acabado superiores ao 98 % cando os parámetros son estables, polo que mesmo unha pequena desviación rexistrada (unha curva de arrefriamento 10 °C máis cálida que a liña base) paga a pena detectala antes de que custe tres puntos de rendemento.
Que aspecto ten unha folla de ruta de integración realista?
O enfoque viable para a maioría das plantas de caucho consta de tres fases: conectar, analizar e logo optimizar, nesa orde, nunha máquina antes de en toda a liña.Tentar automatizar as decisións antes de que existan os datos é o modo de fallo máis común que vemos nos proxectos da Industria 4.0.
- Conecta unha máquina e define a liña base.Instala unha pasarela perimetral nunha única unidade de desflashing (a máis nova e a que máis funciona con inversor) e rexistra o tempo de ciclo, a velocidade, a temperatura e a carga durante 60 días sen cambiar nada, de xeito que se mida a "normalidade" en lugar de asumila.
- Analizar os resultados en función da calidade.Combina os datos da máquina cos rexistros de rexeitamento da inspección e deixa que a capa de IA (ou unha boa folla de cálculo, sinceramente) busque correlacións entre a desviación dos parámetros e os eventos de calidade.
- Optimiza con alertas de bucle pechado.Define limiares de alerta desde a liña base, envíaos aos teléfonos dos operadores ou ao panel de control da planta e só entón considera a corrección automática dos parámetros, o paso que require maior gobernanza e menor urxencia.
Comeza coa máquina que máis doe
Non comeces coa túa máquina máis nova. Comeza pola que che cause máis horas extra, máis repeticións de traballo ou conversas cos clientes máis incómodas: aí é onde os datos conectados se amortizan máis rápido.
Cales son as limitacións da sinceridade?
A IA e a IoT non arranxarán un proceso inestable, un barril desgastado ou un molde mal especificado; simplemente informarán deses problemas de forma máis rápida e precisa.A integración amplifica o bo control de procesos; non o substitúe.
Dúas precaucións adicionais da nosa experiencia en proxectos. En primeiro lugar, as tiradas pequenas de compostos xeran datos escasos: un modelo de IA adestrado en 300 ciclos dun tamaño de xunta tórica non se transferirá de forma limpa a unha familia de 40 pezas de tirada curta, polo que as expectativas deben establecerse por mestura de produtos. En segundo lugar, a conectividade ten unha superficie de seguridade: orientación como os recursos de ciberseguridade de fabricación publicados porNISTpaga a pena lelo antes de que se publique unha pasarela.Dado que unha cela con desflashing raramente está deseñada para conectarse a Internet, unha rede de fábrica segmentada axeitadamente mantén o risco engadido modesto, pero "modesto" non é "cero" e debería incluírse no orzamento.
Conclusión: Conecta os datos que xa tes
O desbaste de goma é inusualmente axeitado para a integración da IA e a IoT, por unha simple razón: as máquinas xa funcionan con variables cuantificables e controladas con precisión. Un lote de 15 kg, un ciclo de 20 a 40 segundos, un teito de -150 °C, un rango de rolos de 20 a 70 RPM: estes son puntos de datos á espera de ser recollidos e cada un deles contén información de calidade.
Se estás a planificar o teu próximo investimento en equipamento, escolle máquinas cuxos controladores expoñan eses datos de forma limpa. Explora ogama completa de máquinas de desbastar gomasde Xiamen Xingchangjia ou envíenos os seus debuxos de pezas e o resultado obxectivo: o noso equipo de enxeñería proporalle unha configuración de desmontaxes con opcións de conectividade axeitadas para o nivel de automatización da súa planta.
Información sobre equipos relacionados
•Máquina desbastadora de goma supermodelo XCJ-G600— Canón de 600 mm, accionamento inversor de 7,5 kW, ciclos de 20 a 40 s.
•Máquina de desbaste crioxénica con nitróxeno líquido— Clasificación de −150 °C, rodillo de 20–70 RPM, ciclos inferiores a 8 minutos.
•Máquina separadora de goma— clasificación automatizada de pezas desbastadas e residuos de recortes para o control de calidade en circuito pechado.
•Categoría de máquinas de desbastar gomas— gama completa de produtos con especificacións.
Preguntas frecuentes: IA e IoT no desbaste de goma
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Piso 1, edificio 13, parque industrial de Huli, Meixidao, Tongan, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publicado: setembro de 2026 | Última verificación: setembro de 2026
Data de publicación: 08-09-2026